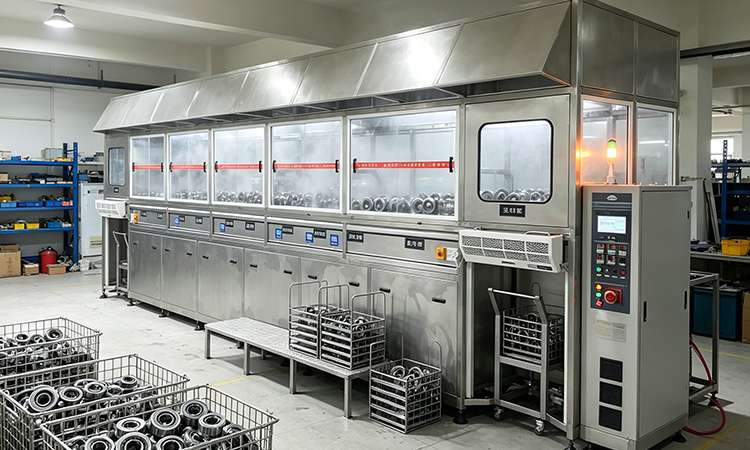
轴承行业超声波清洗线一般配置5–8个工位,常见组合为预洗、主洗、漂洗、烘干、防锈,按油污、工件、节拍确定。
哪些场景会影响工位数量?
- 粗加工后除切削油、磨削液,配置预洗+主洗+漂洗+烘干即可;
- 成品轴承要求无油污、无水印,需增加精洗、纯水漂洗和风切;
- 带保持架、密封件或深沟道的轴承,需增加沥液、风切或延长烘干;
- 大批量连续生产宜用龙门式或网带通过式,多品种小批量可用多槽半自动;
- 防锈要求高时,可增加浸油、喷涂或独立防锈工位。
工位配置与工艺参数如何确定?
- 预洗工位:去除大颗粒铁屑、浮油和砂轮灰,可采用喷淋或浸泡,时间1–3分钟,温度40–50℃,过滤精度建议20–50μm。
- 超声主洗工位:轴承套圈、滚子常用28kHz或40kHz,重油污优先28kHz,成品精洗优先40kHz;功率密度建议15–35W/L,时间3–8分钟,温度50–65℃。
- 超声精洗工位:用于去除主洗残留,频率可选40kHz或68kHz,功率密度10–20W/L,时间2–5分钟,槽液应保持较低含油量。
- 漂洗工位:至少设置两级逆流漂洗,终漂洗建议用去离子水,电导率<10–20μS/cm,每级2–3分钟。
- 干燥与防锈工位:风切脱水后采用热风烘干,温度70–90℃,时间5–10分钟;需防锈时增加浸油或喷涂工位。
- 节拍核算:整线节拍取决于最长工位时间,含机械手移动时间;设计时应预留15%–25%产能余量。
- 槽体尺寸:按最大工件、料筐和装载量核算,常见内槽可参考800×600×500mm、1000×800×600mm、1200×900×700mm,深槽需增加侧面振板。
| 工位类型 | 推荐参数 | 适用情况 |
|---|---|---|
| 预洗 | 喷淋/浸泡,1–3min,40–50℃ | 切屑、浮油较多 |
| 超声主洗 | 28/40kHz,15–35W/L,3–8min,50–65℃ | 切削油、磨削液、防锈油 |
| 超声精洗 | 40/68kHz,10–20W/L,2–5min | 成品轴承、低残留要求 |
| 漂洗 | 两级逆流,终漂去离子水,2–3min/级 | 防白斑、防水垢 |
| 干燥 | 风切+热风70–90℃,5–10min | 盲孔、保持架、密封件 |
| 防锈 | 浸油或喷涂,按工艺定 | 成品封存或转运 |
轴承清洗线最少需要几个工位?
最少4–5个。 预洗+主洗+漂洗+烘干满足一般除油;成品轴承建议增加精洗、纯水漂洗和防锈工位。
为什么有的线配置到8个工位以上?
因工艺链更长。 成品轴承常需预洗、主洗、精洗、多级漂洗、风切、烘干、防锈等工位,且烘干或漂洗可能设置并联槽以满足节拍。
28kHz和40kHz怎么选?
重油污、粗加工件优先28kHz;成品轴承、低损伤要求优先40kHz。 28kHz空化更强,适合剥离厚油膜;40kHz更均匀,适合滚道和保持架。
槽体尺寸会影响清洗效果吗?
会。 槽体过深且仅底部布置振板时,上部声场会衰减;深槽应增加侧面振板,并按工件、料筐和装载高度核算有效声场。
节拍不够是不是增加工位就能解决?
不一定。 节拍取决于瓶颈工位,若烘干时间最长,应优先优化烘干长度、风切效率或设置并联烘干槽,而不是简单增加清洗槽。
工位数量速查 粗加工除油 4–5工位 | 成品轴承 6–8工位 | 防锈要求高 7–9工位
核心参数速查 主洗频率 28/40kHz | 精洗频率 40/68kHz | 功率密度 10–35W/L | 温度 50–65℃ | 主洗时间 3–8min | 漂洗电导率<10–20μS/cm | 烘干 70–90℃ | 典型槽体 800×600×500mm起
需要全自动或非标清洗线怎么对接?
深圳洁泰可围绕轴承套圈、滚子、保持架、成品轴承等工况,提供全自动超声波清洗线与非标定制方案,涵盖28kHz/40kHz/68kHz多频超声、喷淋复合、多级逆流漂洗、去离子水系统、风切脱水、热风烘干、防锈浸油及PLC配方控制。 如需确定工位数量、频率、功率密度、槽体尺寸、节拍和过滤配置,可发送工件图纸、最大尺寸、油污类型、日产能和工艺要求,由工艺人员给出针对性方案。